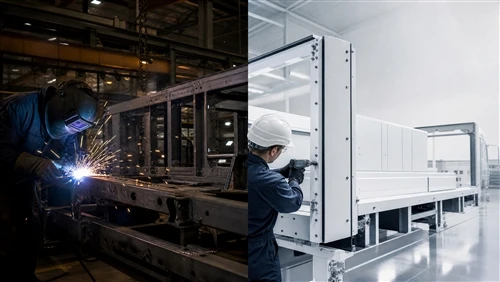
Per als fabricants de carrosseries de camions, distribuïdors de vehicles, operadors de flotes i empreses que estableixen instal·lacions de muntatge locals, l'elecció entre unKit de carrosseria de camió CKDi unKit de carrosseria de camió SKDafecta directament la càrrega de treball de muntatge, l'eficiència logística, la infraestructura de producció, els requisits laborals i la capacitat de localització.
CKD vol dirEnderrocat completament, mentre que SKD vol dirSemi enderrocat. Tot i que tots dos models estan dissenyats per al muntatge local, representen diferents nivells de desmuntatge i responsabilitat de fabricació.
En un sistema CKD, la carrosseria del camió es divideix en un nombre més gran de components individuals i subconjunts més petits abans de l'enviament. La planta de destinació realitza una part substancial del procés de muntatge del cos.
En un sistema SKD, els mòduls principals del cos ja estan muntats abans de l'enviament. La instal·lació de destinació realitza menys operacions de muntatge, normalment connectant mòduls més grans, instal·lant maquinari, completant l'acabat final i integrant la carrosseria amb el xassís del vehicle.
Per tant, la distinció no es tracta només d'envasos. Determinaon es crea el valor de fabricació, quant treball es transfereix a la planta de destinació i quina capacitat de muntatge necessita establir localment el comprador..
Les referències del sector també subratllen que CKD i SKD no tenen una definició legal universal a tots els mercats; la classificació exacta i el tractament duaner poden variar segons la jurisdicció.
Per als projectes de carrosseria de camions, l'enfocament més pràctic és avaluar els dos sistemes segons la configuració real dels components i els requisits de muntatge locals.
Què és un kit de carrosseria per a camions CKD?
Es subministra un kit de carrosseria de camió CKD en una configuració molt desmuntada.
Depenent del disseny del cos, el kit pot contenir individualment:
Panells de paret laterals
Components de la paret frontal
Panells de sostre
Panells de terra
Membres creuats
Membres longitudinals
Perfils de cantonada
Marcs de portes
Fulles de porta
Perfils de reforç
Suports de muntatge
Elements de fixació
Materials de segellat
Components interiors
La instal·lació de destinació realitza una part substancial del muntatge.
Per exemple, en lloc de rebre una paret lateral completada, la planta local pot rebre el panell lateral individual, pals verticals, reforç horitzontal, connexions de cantonada, elements de subjecció i altres components necessaris.
Per tant, el procés de muntatge local pot incloure el posicionament estructural, la subjecció, el segellat, l'alineació dimensional i la inspecció final.
Això dóna a CKD un grau més alt d'implicació de la fabricació local.
En conseqüència, un cos CKD s'ha de dissenyar al voltant de les capacitats de la instal·lació de muntatge de destinació. Les toleràncies dels components, els mètodes de fixació, la seqüència de muntatge, les eines i els procediments d'inspecció esdevenen importants.
Què és un kit de carrosseria per a camions SKD?
Un kit de carrosseria de camió SKD es subministra amb un grau més elevat de premuntatge.
En lloc d'enviar tots els components principals del cos per separat, el proveïdor pot fabricar i muntar diversos mòduls abans de l'enviament.
Per a una carrosseria de camió, una configuració SKD podria incloure:
Mòduls de paret lateral premuntats
Paret frontal acabada
Mòdul de coberta premuntat
Estructura del sòl
Muntatge de la porta posterior
Maquinari preinstal·lat
Conjunts de reforç seleccionats
A continuació, la planta de destinació connecta aquests mòduls més grans i completa les operacions d'instal·lació restants.
El concepte bàsic és apropar el límit entre la fabricació i el muntatge final a la destinació sense traslladar tot el procés de fabricació.
Això fa que SKD sigui un model intermedi pràctic entre una carrosseria de camió completament muntada i un sistema CKD profundament desmuntat.
CKD vs SKD: la diferència fonamental
La diferència més important és lagrau de muntatge completat abans de l'enviament.
| Factor | Kit de carrosseria de camions CKD | Kit de carrosseria de camions SKD |
|---|---|---|
| Grau de desmuntatge | Alt | Moderat |
| Premuntatge del proveïdor | Abaix | Més alt |
| Càrrega de treball de muntatge local | Més alt | Abaix |
| Necessitat laboral local | Més alt | Abaix |
| Complexitat de muntatge | Més alt | Abaix |
| Eficàcia de l'embalatge | Generalment més alt | Moderat a alt |
| Implicació de la fabricació local | Més alt | Moderat |
| Personalització durant el muntatge local | Alt | Moderat |
| Requisits locals d'eines | Més alt | Abaix |
| Responsabilitat del control de qualitat | Compartit més àmpliament | Més concentrat al proveïdor |
| Localització de la producció | Fort | Moderat |
| Dificultat d'arrencada | Més alt | Abaix |
El punt clau és aixòCKD trasllada més operacions de muntatge al mercat de destinació, mentre que SKD conserva més treballs de muntatge a la fàbrica exportadora.
Aquesta distinció és coherent amb la pràctica més àmplia de fabricació d'automòbils, on SKD generalment utilitza mòduls muntats de manera més substancial i CKD implica un major nombre de components individuals.
Procés de muntatge CKD
Una línia de muntatge de carrosseria de camió CKD normalment implica una sèrie d'operacions que converteixen components individuals en una carrosseria acabada.
Una seqüència típica pot incloure:
Etapa 1: Inspecció de components
Les peces entrants es comproven amb la llista de materials.
L'equip de muntatge verifica:
Números de peça
Quantitat
Dimensions
Estat de la superfície
Disponibilitat de fixació
Revisió de components
Fase 2: Muntatge del sòl
Els membres longitudinals i els traverses estan posicionats i connectats.
El terra es converteix en la referència dimensional per al posterior muntatge del cos.
Etapa 3: Muntatge de la paret lateral
Es munten panells laterals individuals, pals, membres de reforç i perfils de connexió.
Etapa 4: Instal·lació de la paret frontal
La paret frontal està connectada amb el terra i les estructures laterals.
Etapa 5: Instal·lació del sostre
Els components del sostre es col·loquen i es connecten a l'estructura del cos superior.
Etapa 6: Instal·lació de la porta posterior
S'instal·len marcs de portes, frontisses, panys, segells i panells de portes.
Etapa 7: Segellat i acabat
Les juntes i les obertures estan segellades segons les especificacions d'enginyeria.
Etapa 8: Inspecció dimensional
El cos final es verifica per:
Dimensions totals
Quadrat
Mides d'obertura de la porta
Posicions de muntatge
Nivell del pis
Dimensions diagonals
Per tant, CKD s'assembla més a un procés de fabricació local genuí que SKD.
Procés de muntatge SKD
SKD redueix el nombre d'operacions locals perquè els mòduls més grans arriben ja muntats.
Un procés típic pot incloure:
Inspecció dels mòduls entrants
Col·locació de l'estructura del sòl
Instal·lació de mòduls de paret lateral
Connectant la paret frontal
Instal·lació del mòdul de coberta
Instal·lació de portes posteriors
Connexió de punts de muntatge del cos
Completant el segellat
Realització de la inspecció final
La planta local no necessàriament ha de fabricar estructures de paret individuals perquè el proveïdor ja ha completat aquestes operacions.
Això pot simplificar substancialment la línia de producció.
Per a les empreses que entren en un nou mercat, SKD es pot utilitzar com a pas intermedi abans de desenvolupar un sistema de fabricació de CKD més profund.
Anàlisi de costos de muntatge sense valors monetaris directes
La diferència de cost de muntatge entre CKD i SKD prové principalment de la quantitat de treball realitzat a la planta de destinació.
Un model de costos útil és:
Cost de muntatge local=mà d'obra + equip + eines + espai de fàbrica + control de qualitat + manipulació + formació + despeses generals de producció
La CKD generalment augmenta diverses d'aquestes categories perquè es transfereixen més operacions localment.
SKD redueix la càrrega de treball local perquè ja s'ha completat més treball a la fàbrica del proveïdor.
Tanmateix, això no vol dir que SKD sempre sigui més barat.
El proveïdor ha realitzat més treballs de fabricació i muntatge abans de l'enviament, de manera que part del cost que existiria localment amb CKD s'incorpora al producte SKD.
Per tant, el comprador hauria de comparar:
Cost del proveïdor + Logística + Cost de muntatge local + Cost d'infraestructura
en lloc de comparar només el preu de compra del kit.
Requisit Laboral
El treball és una de les diferències més clares entre CKD i SKD.
Una línia de producció de CKD requereix treballadors capaços de realitzar operacions de muntatge més detallades.
El personal pot necessitar entendre:
Posicionament estructural
Instal·lació de fixació
Control de parell
Reblat
Aplicació d'adhesius
Segellat
Mesura dimensional
Dibuixos de muntatge
Inspecció de qualitat
SKD generalment requereix menys operacions de muntatge.
Els treballadors connecten i acaben principalment mòduls premuntats més grans.
Això pot reduir la càrrega de formació i simplificar l'organització de la força de treball.
Per als mercats on la mà d'obra de muntatge qualificada és limitada, SKD pot ser, per tant, més fàcil d'implementar durant l'etapa inicial d'un programa de producció local.
Eines i accessoris de muntatge
CKD normalment requereix més accessoris de muntatge perquè la planta de destinació ha d'establir la geometria del cos a partir de components individuals.
L'equipament útil pot incloure:
Elements de muntatge de terra
Plantilles de posicionament de paret lateral
Elements de col·locació del sostre
Elements d'alineació de portes
Sistemes de subjecció
Equip d'elevació
Eines de torsió
Equips de reblat
Instruments de mesura
SKD pot reduir el nombre d'accessoris perquè els principals mòduls de carrosseria ja tenen la seva geometria bàsica establerta a la fàbrica del proveïdor.
Per exemple, una paret lateral premuntada no requereix que la planta de destinació col·loqui cada pal vertical individualment.
Això pot simplificar la línia de muntatge i reduir el nombre de passos de producció.
Velocitat de producció
El temps del cicle de producció és una altra diferència important.
CKD generalment té un procés de muntatge local més llarg perquè s'han de manipular, col·locar, connectar i inspeccionar més components.
SKD generalment escurça el cicle de muntatge local perquè la planta de destinació gestiona mòduls més grans.
Això pot ser especialment valuós quan la planta local està dissenyada per:
Producció ràpida de flotes
Espai limitat a la fàbrica
Petits equips de muntatge
Cicles curts de lliurament de vehicles
Tanmateix, CKD pot aconseguir una alta eficiència de producció quan el procés de muntatge està estandarditzat i recolzat per accessoris dedicats.
Per tant, la diferència es fa més petita a mesura que la producció d'ERC es fa més madura.
Eficàcia d'embalatge i enviament
CKD normalment proporciona més llibertat per optimitzar el volum d'enviament.
Els panells i perfils individuals poden ser:
Apilat
Niu
Empaquetat
Separat per capes protectores
Embalat segons la seqüència de muntatge
Els mòduls SKD ocupen més espai tridimensional perquè ja estan muntats.
Per exemple, un mòdul complet de paret lateral requereix substancialment més volum d'embalatge que els panells individuals i els perfils de reforç utilitzats per construir aquesta paret lateral.
Per tant, CKD pot oferir una millor eficiència d'embalatge.
Tanmateix, els envasos no s'han d'avaluar només pel volum físic.
El proveïdor també ha de protegir els components de:
Humitat
Esgarrapar
Deformació
Danys a la vora
Impacte
Vibració durant el transport
Per als panells compostos o de superfície acabada, pot ser necessari un embalatge protector addicional.
Personalització local
CKD ofereix una major flexibilitat per a la personalització a la destinació.
Com que el cos s'assembla localment a partir de components individuals, els fabricants poden ajustar:
Longitud del cos
Configuració de la porta
Posició de muntatge
Distribució interna
Especificació del pis
Disposició de reforç
Interfície de xassís
Això és útil quan una planta de muntatge serveix diversos models de camions o aplicacions regionals diferents.
SKD té menys flexibilitat perquè els mòduls principals ja s'han fabricat i muntat.
Els canvis al mòdul poden requerir modificacions d'enginyeria abans de l'enviament.
Per tant:
CKD afavoreix una personalització local més profunda, mentre que SKD afavoreix un muntatge estandarditzat més ràpid.
Diferències de control de qualitat
CKD distribueix la responsabilitat de qualitat en dues ubicacions de fabricació.
El proveïdor controla la qualitat dels components.
La planta de destinació controla la qualitat del muntatge final.
Això crea dues etapes de control de qualitat separades.
Inspecció del proveïdor
Els controls típics inclouen:
Especificació del material
Dimensions del panell
Geometria del perfil
Posicions dels forats
Tractament superficial
Quantitat de components
Inspecció local
Els controls típics inclouen:
Alineació del muntatge
Instal·lació de fixació
La quadratura del cos
Funcionament de la porta
Segellat
Interfície de xassís
Dimensions finals
SKD concentra més la qualitat del muntatge estructural en el proveïdor perquè els mòduls principals ja estan muntats abans de l'enviament.
La planta local encara necessita una inspecció final, però el nombre de variables de muntatge estructural es redueix.
CKD i SKD per a la producció de flotes
La millor opció pot canviar segons el volum de producció.
Per a una organització que estableix la seva primera operació de muntatge regional, SKD pot proporcionar un punt de partida de menor complexitat.
L'empresa pot establir:
Procediments bàsics de muntatge
Sistemes de control de qualitat
Força de treball local
Operacions de magatzem
Programació de la producció
Integració del xassís
Un cop madura l'operació, l'empresa pot avançar cap a una localització més profunda de la CKD.
CKD es fa més atractiu quan el comprador vol un major control sobre la fabricació local i espera una producció sostinguda.
El model de producció pot evolucionar:
SKD → muntatge local més profund → CKD → augment de l'abastament local
Aquest enfocament per etapes permet que la capacitat de fabricació es desenvolupi progressivament.
Avantatges dels kits de carrosseria de camions CKD
Major contingut de fabricació local
Es realitzen més operacions de muntatge localment.
Això pot donar suport als objectius de fabricació local, si escau.
Millor flexibilitat d'embalatge
En general, els components individuals es poden empaquetar de manera més eficient que els grans mòduls preassemblats.
Major personalització
La planta de destinació té més oportunitats per configurar el cos durant el muntatge.
Desenvolupament de la mà d'obra local
La instal·lació de muntatge desenvolupa habilitats tècniques més profundes.
Major control de fabricació
El comprador obté més control sobre el muntatge final del cos.
Potencial de localització a llarg termini
CKD proporciona una base més sòlida per obtenir eventualment components seleccionats localment.
Aquests avantatges fan que CKD sigui especialment rellevant per a les empreses que planifiquen la producció regional a llarg termini en lloc de la distribució de vehicles a curt termini.
Avantatges dels kits de carrosseria de camions SKD
Assemblea Local més ràpida
Els grans mòduls preassemblats redueixen el nombre d'operacions locals.
Menor complexitat de muntatge
La planta de destinació no necessita construir totes les estructures principals del cos a partir de components individuals.
Requisits inicials d'infraestructura més baixos
La instal·lació de muntatge pot funcionar amb menys instal·lacions i equips menys especialitzats.
Formació de la força de treball més fàcil
Els treballadors realitzen un nombre menor d'operacions estandarditzades.
Menor risc de muntatge
Una major part del procés de fabricació estructural roman sota el control directe del proveïdor.
Entrada més ràpida al mercat
Les empreses poden establir una capacitat de muntatge local sense desenvolupar immediatament un procés complet de fabricació de carrosseries.
Per a una nova operació de muntatge regional, aquestes característiques poden fer de SKD un punt de partida eficaç.
Quan hauria de triar un comprador CKD?
La CKD és generalment adequada quan el comprador té:
Infraestructura de muntatge local establerta
Mà d'obra tècnica adequada
Demanda de producció estable
Objectius de localització a llarg termini
Requisits per a la personalització regional
Necessitat d'optimitzar el transport de components
Capacitat per implementar un control de qualitat detallat
El comprador també ha d'estar preparat per gestionar la major complexitat operativa associada a un procés de muntatge més profund.
CKD no és simplement una versió més barata de SKD. És un model de fabricació diferent.
Quan hauria de triar un comprador SKD?
SKD és generalment adequat quan el comprador prioritza:
Assemblea local més ràpida
Menor complexitat de muntatge
Configuració de producció inicial més baixa
Experiència limitada de fabricació local
Configuracions estandarditzades del cos
Reducció de les necessitats de mà d'obra
Una transició cap a la producció local
SKD pot ser especialment útil quan una empresa vol establir un muntatge local abans de decidir si una localització més profunda de CKD està justificada comercialment.
Factors importants més enllà del cost de muntatge
El cost de muntatge no s'ha de considerar independentment.
Una avaluació completa ha d'incloure:
Logística
Quant volum d'enviament es requereix per a cada cos acabat?
Treball local
Quin nivell de competència tècnica està disponible?
Infraestructura de fàbrica
La instal·lació pot donar suport als accessoris de muntatge de CKD i la inspecció de qualitat?
Volum de producció
Es poden distribuir les inversions en muntatge fix entre una producció suficient?
Personalització
Els diferents models de camions requeriran diferents configuracions de carrosseria?
Entorn normatiu
El mercat de destinació distingeix entre CKD, SKD i altres categories de muntatge amb finalitats duaneres o de contingut local?
Cadena de subministrament
Es poden gestionar de manera eficient les peces de recanvi i els components de substitució?
Control de qualitat
Pot la planta local mantenir estàndards dimensionals i de muntatge coherents?
Aquests factors sovint tenen una influència més gran en el resultat econòmic final que la classificació bàsica CKD o SKD.
Com comparar correctament CKD i SKD
Una avaluació pràctica pot utilitzar un model de decisió ponderada.
| Factor d'avaluació | CKD | SKD |
| Càrrega de treball de muntatge local | Alt | Mitjana |
| Requisits tècnics locals | Alt | Mitjana |
| Eficàcia de l'embalatge | Alt | Mitjana |
| Complexitat de muntatge inicial | Alt | Abaix |
| Personalització local | Alt | Mitjana |
| Premuntatge del proveïdor | Abaix | Més alt |
| Implicació de la fabricació local | Alt | Mitjana |
| Velocitat de muntatge | Mitjana | Alt |
| Localització a llarg termini | Alt | Mitjana |
| Dificultat d'implementació inicial | Més alt | Abaix |
| Flexibilitat de producció | Alt | Mitjana |
| Apte per a plantes de muntatge madures | Excel·lent | Bé |
| Apte per a noves plantes de muntatge | Condicional | Excel·lent |
La taula s'ha de tractar com un marc general d'enginyeria. El rendiment real depèn de com estigui configurat el kit de carrosseria del camió.
CKD i SKD no són categories de producte fixes
Un punt important per als compradors B2B és que CKD i SKD no són necessàriament configuracions de producte estandarditzades a tots els proveïdors o mercats.
El kit SKD d'un proveïdor pot contenir substancialment més mòduls preassemblats que el kit SKD d'un altre proveïdor.
De la mateixa manera, un sistema CKD pot contenir petits subconjunts mentre que un altre pot subministrar gairebé tots els components individualment.
Per tant, els compradors no haurien de seleccionar un model de subministrament basat únicament en la terminologia.
En lloc d'això, demaneu un detall al proveïdorLlista de materials i matriu de responsabilitats de muntatge.
Aquest document ha d'identificar:
El que fabrica el proveïdor
El que està premuntat
El que s'envia per separat
El que es munta localment
Quines eines es necessiten localment
Quina inspecció es realitza a cada etapa
Això proporciona una comprensió molt més precisa del model de producció real.
Enfocament de Holycore als projectes de carrosseria de camions CKD
Holycore aborda els projectes de carrosseria de camions CKD en funció dels requisits del muntatge local en lloc de tractar el kit simplement com una col·lecció de peces exportades.
Les seves solucions de carrosseria CKD es poden estructurar al voltant de la fabricació de components, l'embalatge controlat, la validació del muntatge i els requisits de producció del mercat de destinació. L'enfocament de CKD publicat per l'empresa també distingeix CKD de SKD segons el grau de premuntatge i la càrrega de treball local.
Per a un comprador que avalua un projecte, la pregunta més important és, per tant, no només si el proveïdor ofereix "CKD" o "SKD", sinó si el proveïdor pot definir el límit exacte del muntatge.
Una avaluació pràctica del proveïdor hauria de demanar:
Llista completa de components
Dibuixos de muntatge
Seqüència de muntatge
Pla d'embalatge
Eines necessàries
Equipaments necessaris
Normes d'inspecció de qualitat
Dibuixos de la interfície del xassís
Llista de peces de recanvi
Control de revisió de producció
Aquesta documentació determina si el kit proposat es pot implementar realment a la planta de destinació.
De SKD a CKD: un possible camí de desenvolupament
Per a les empreses que entren en un nou mercat, pot ser que no sigui necessari començar amb el nivell de localització més profund possible.
Un enfocament escalonat pot reduir el risc operacional.
Fase 1: SKD
El proveïdor ofereix els principals mòduls de carrosseria premuntats.
La instal·lació local aprèn:
Gestió del muntatge
Inspecció de qualitat
Integració del xassís
Control de magatzem
Programació de la producció
Fase 2: Assemblea Local ampliada
El comprador es fa responsable de les operacions addicionals.
Alguns exemples inclouen:
Instal·lació de la porta
Instal·lació interior
Segellat
Instal·lació de suports
Treballs de submuntatge seleccionats
Fase 3: ERC
El proveïdor envia un kit desmuntat més profundament.
La instal·lació local realitza una proporció més gran de muntatge estructural.
Fase 4: Aprovisionament local
Els components no crítics seleccionats es poden obtenir localment quan sigui tècnicament i comercialment adequat.
Això crea una transició gradual del muntatge a la fabricació.
Conclusió
La diferència entre aKit de carrosseria de camió CKDi unKit de carrosseria de camió SKDés fonamentalment una diferència en la distribució del treball de fabricació.
CKD transfereix una part més gran del conjunt del cos al mercat de destinació. Proporciona un potencial de localització més fort, una major flexibilitat de personalització i, en general, una millor eficiència d'embalatge a nivell de components, però requereix més mà d'obra, eines, capacitat tècnica i control de qualitat a la planta local.
SKD conserva més fabricació i premuntatge a les instal·lacions del proveïdor. Redueix la complexitat del muntatge local, simplifica la formació de la plantilla, escurça el procés de muntatge final i pot ser un punt d'entrada pràctic per a les empreses que desenvolupen capacitat de producció regional.
Per tant, l'elecció correcta depèn de la maduresa de fabricació del comprador.
Trieu SKD quan la simplicitat i un muntatge local més ràpid són la prioritat. Trieu CKD quan els objectius són una localització més profunda, un major control de muntatge i una producció regional a llarg termini.
El més important, els compradors haurien d'avaluar el reallímit de l'assemblea, no només la terminologia. Una llista detallada de components, una matriu de responsabilitat de muntatge, un pla d'embalatge, un requisit d'eines i un procediment de control de qualitat proporcionaran una base més precisa per comparar els dos models.
Per als fabricants de carrosseries de camions i empreses de producció de flotes, CKD i SKD s'han de veure com dos punts d'una estratègia de localització més àmplia en lloc d'etiquetes de productes competidores. La solució òptima és la que coincideixi amb la capacitat tècnica de la planta de destinació, el volum de producció, les condicions logístiques i els objectius de fabricació a llarg termini.